
座椅套分五步下线,而耐用性在泡棉复合那一步就决定了——不在表面。每一单座椅套背后都有一条定义清晰的产线,你越懂这条线,就越会提规格、越会验货、越会谈判。下面按一家满负荷工厂的组织方式,走一遍从面料到成箱的全流程。如果你走的是 OEM 定制项目,请看我们的OEM 生产流程全解析。
第一步:面料裁剪与准备
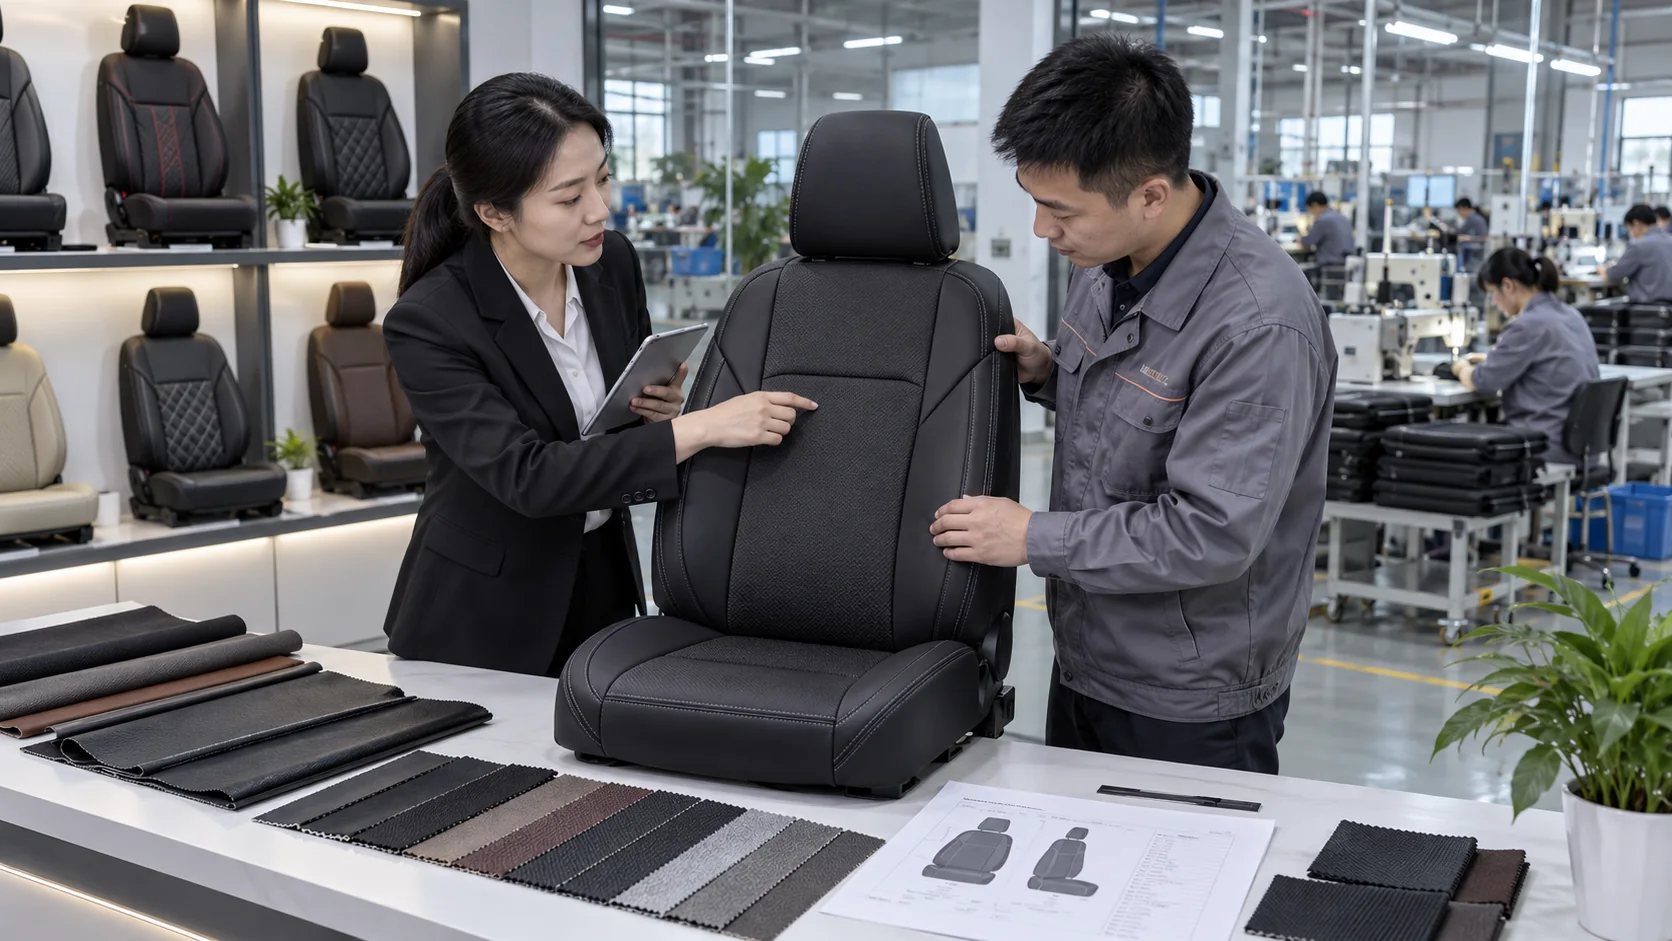
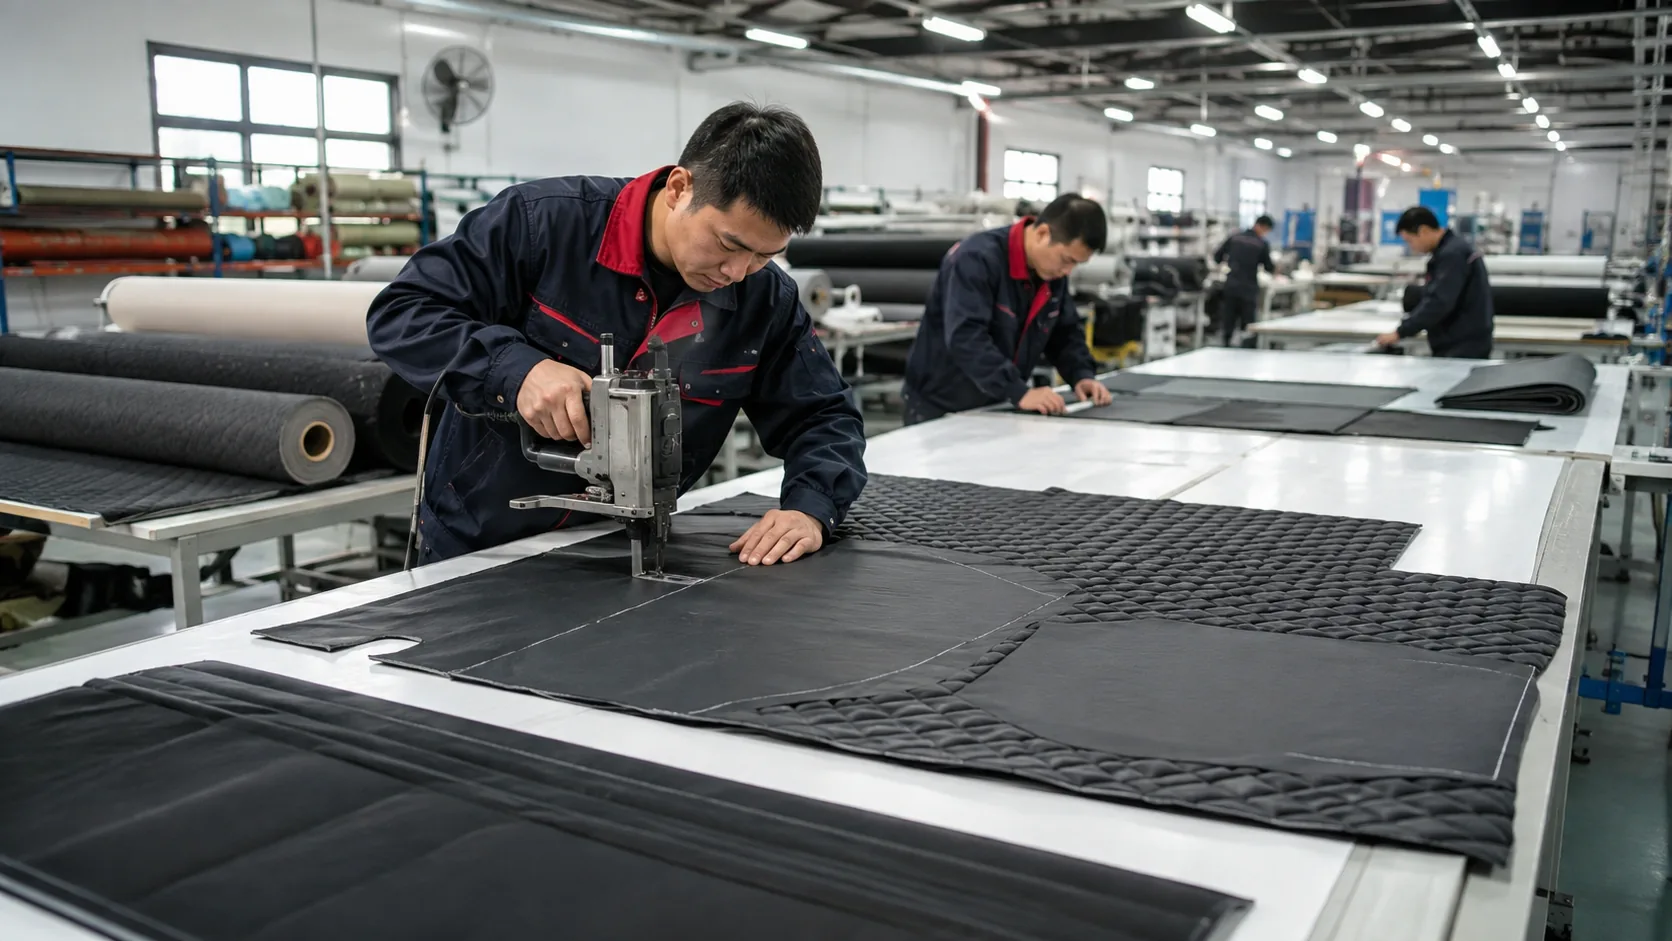
面料成卷进厂,按每个座位的版型裁成片。裁片精度决定后续所有环节:差几毫米,成品就装不贴合。自动化裁剪在大单里保证一致性、降低废料,高产量 SKU 普遍采用。
第二步:分层与泡棉复合
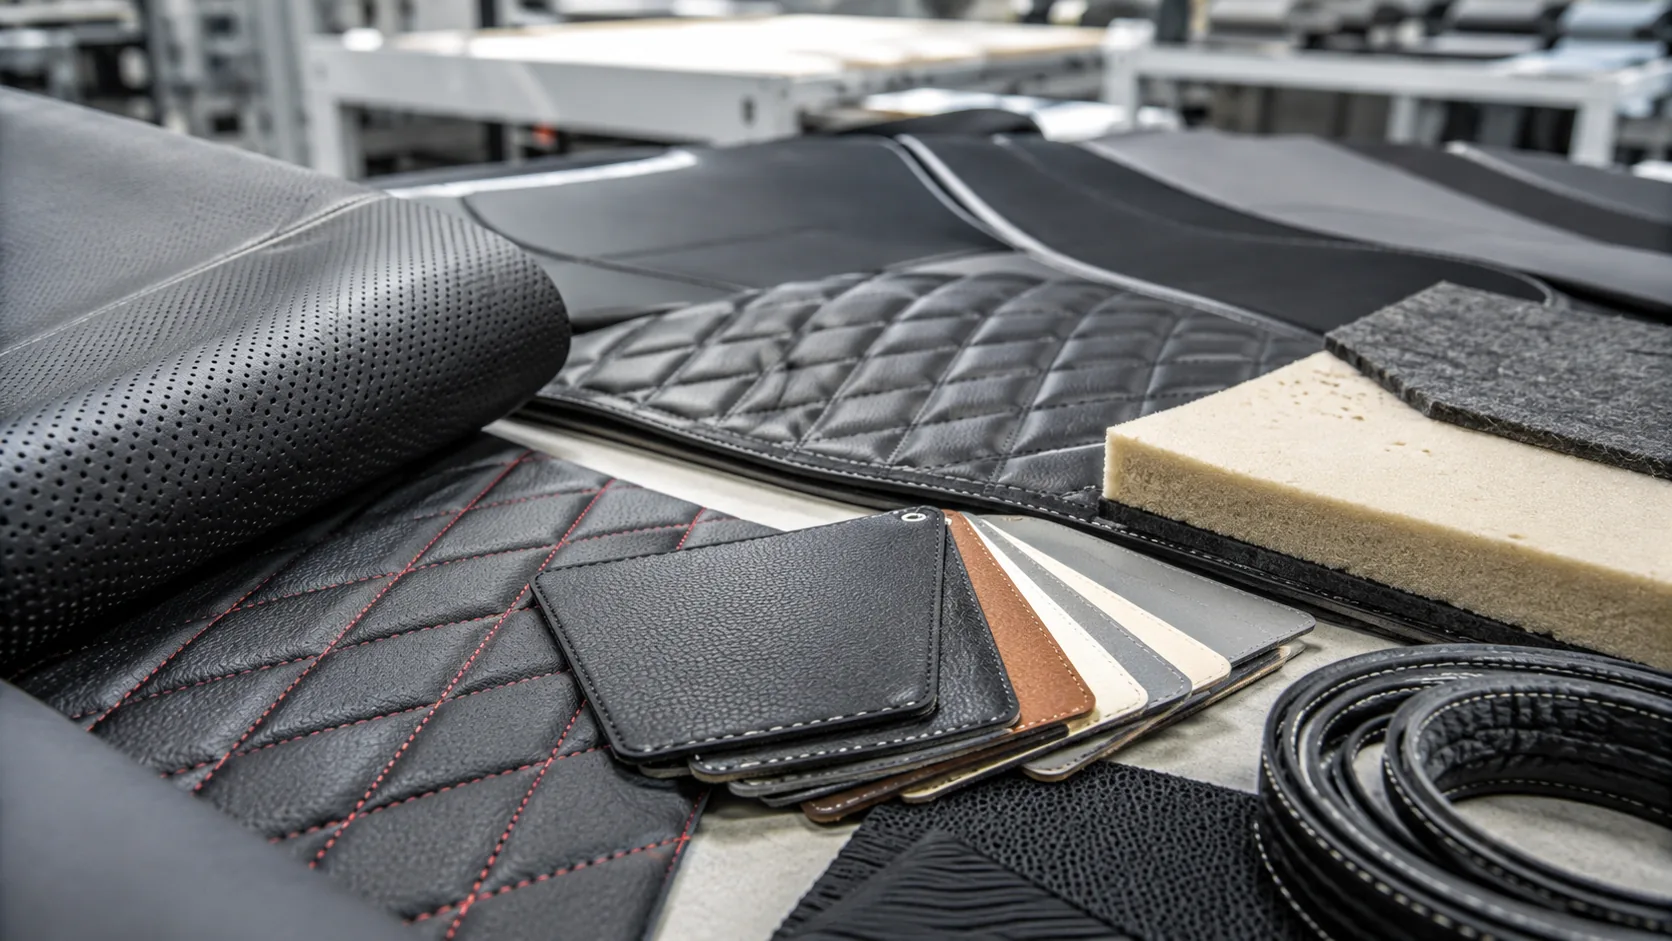
耐用性在这里打造,而不是表面。4 层构造把耐磨层、2mm 泡棉、背衬复合成一张基材:泡棉提供缓冲和保形,背衬稳定结构。这样的构造能通过 5,000+ 次 Martindale 耐磨测试——现成例子就是我们的4 层冰丝皮革座套。材质怎么选,看我们的材质库。
第三步:车缝与缝制
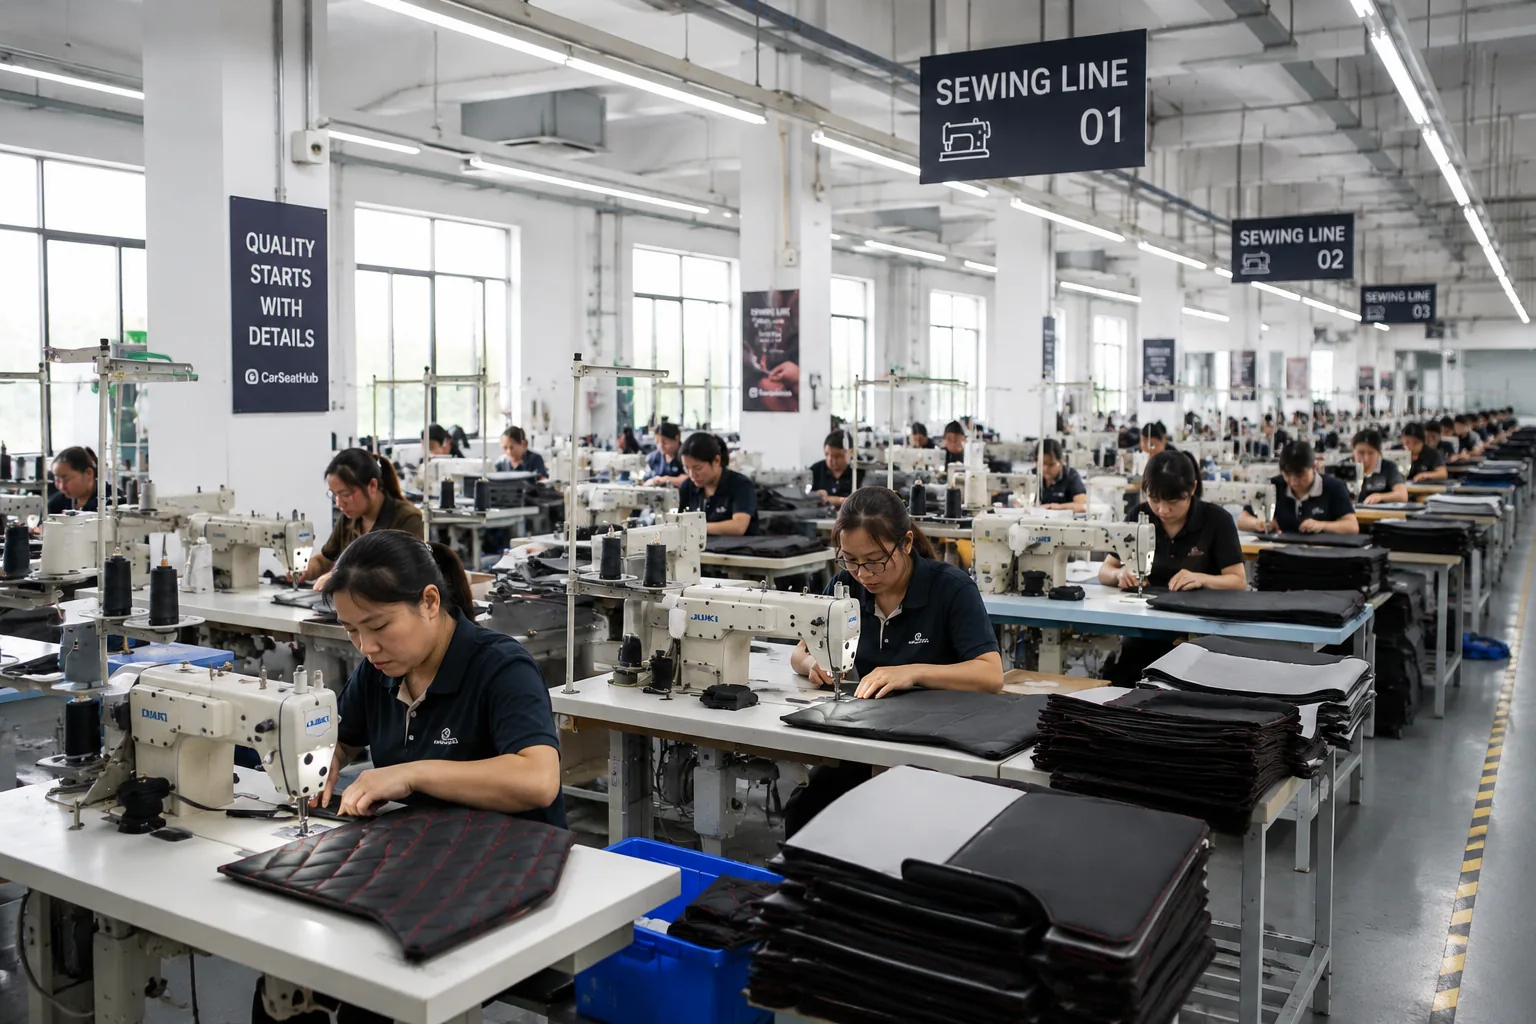
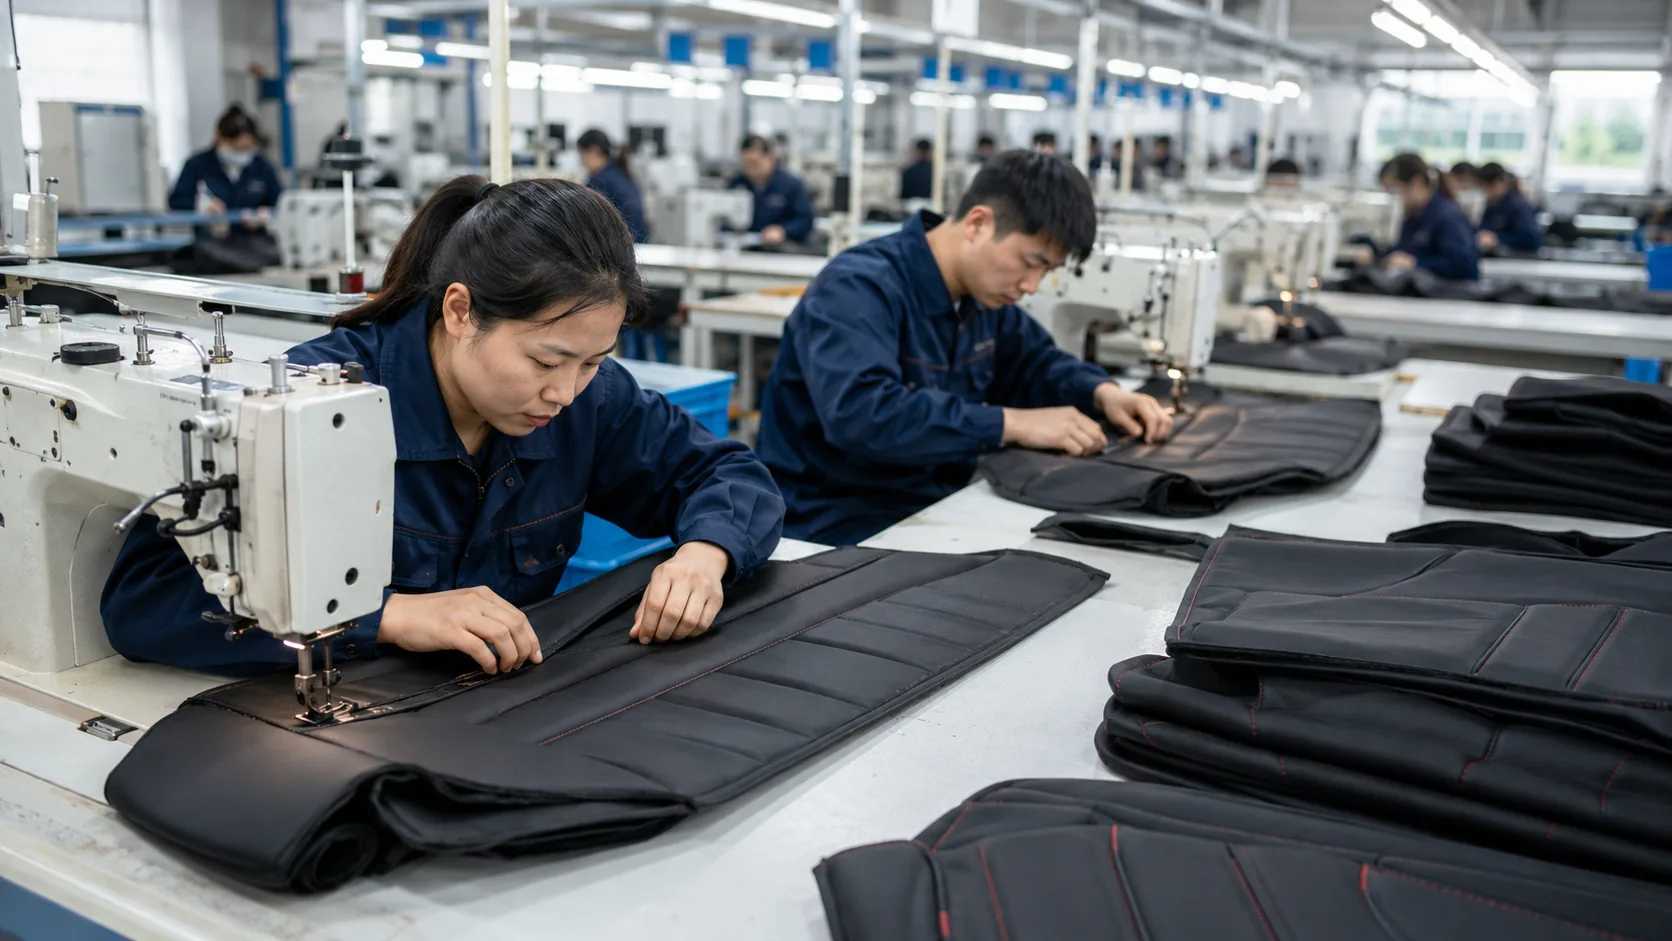
裁片缝合成座套,重点看针距和缝强——廉价座套最常在这两处省工。侧翼、绑带等受力点用加固双针。缝线质量是廉价产线最先省掉的部分,也是终端买家发现产品损坏时最先看到的部分。
第四步:侧气囊撕裂线
覆盖气囊弹出区的款式要加精密撕裂线,保证气囊正常弹出。撕裂线位置必须对准车型的弹出路径,所以车型专用版型很重要。这是安全功能,不是打勾项——每个覆盖气囊区域的 SKU 都要确认,并把这项写进你的验货清单。
第五步:终检与装箱
成品经过在线质检——针距、尺寸、色差、气囊线位置——再装箱。日产 2,000+ 套的工厂持续运行这套检验,所以整柜订单能在 7-15 个工作日内交付。
这对你的采购单意味着什么
下规格时写"构造"而不是只写表面材质。4 层构造 + 5,000+ 次耐磨 + 气囊撕裂线,是一项具体、可检验的规格——也是"卖几年"和"退货不断"的分水岭。
在采购单里写清构造:4 层、5,000+ 次耐磨、气囊撕裂线。申请规格书模板,确保一项都不漏。