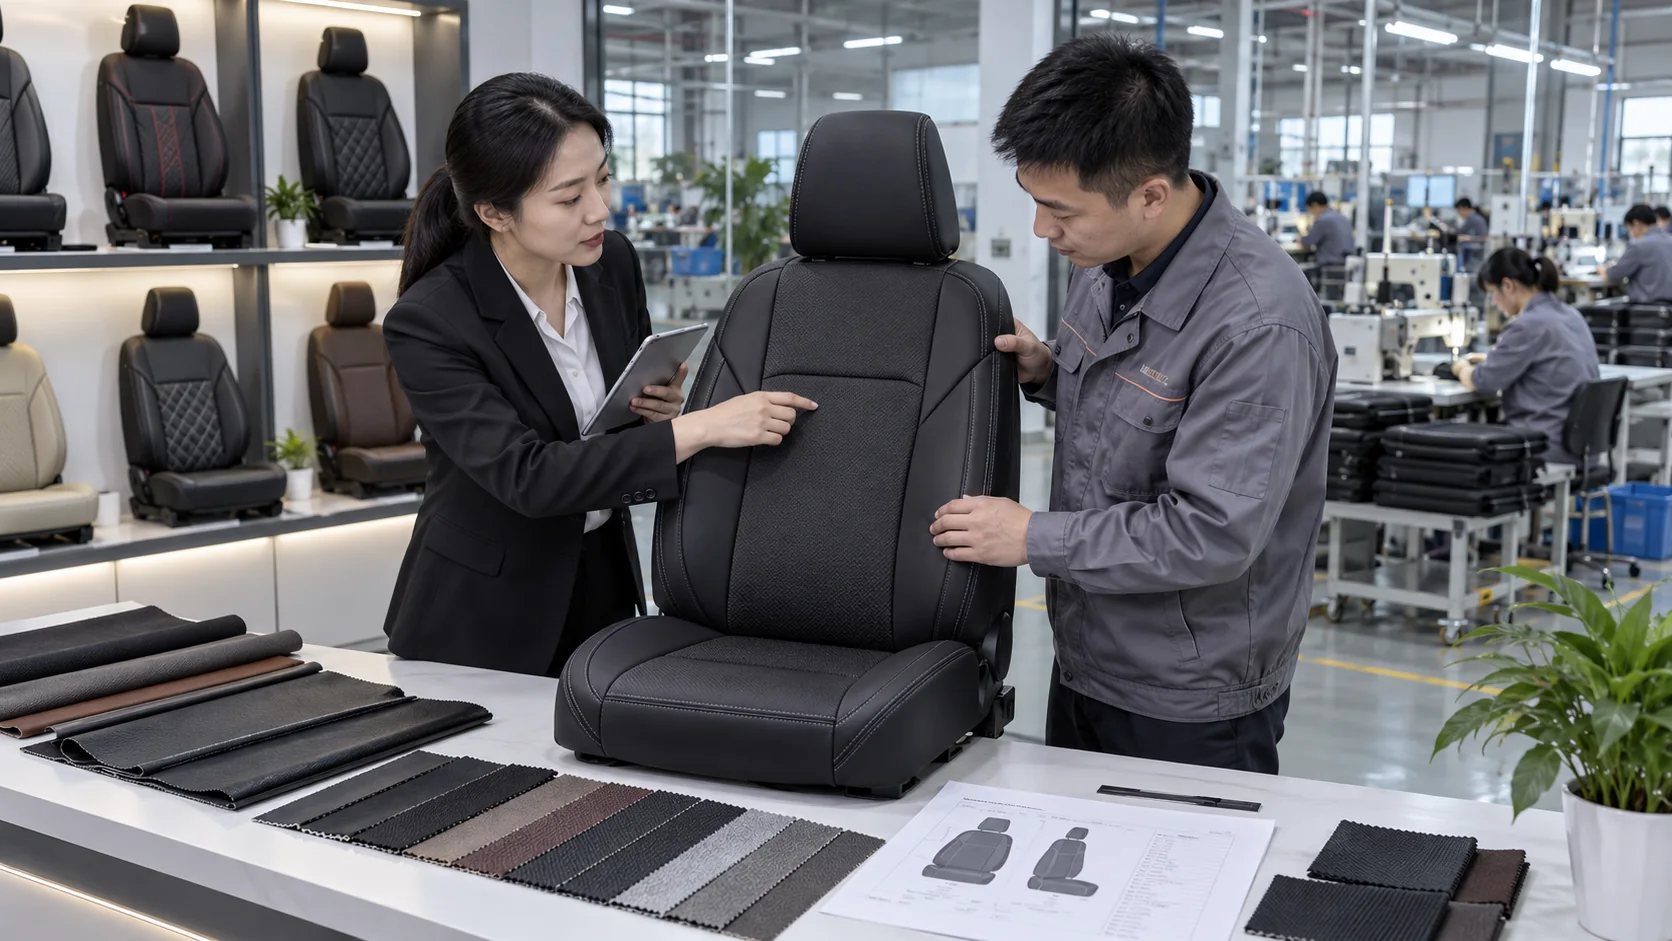

Las fundas de los asientos se construyen en cinco pasos y la durabilidad se establece en la laminación, no en la superficie. Detrás de cada pedido de fundas para asientos hay una línea de producción con pasos definidos y cuanto más comprenda esa línea, mejor podrá especificar, inspeccionar y negociar. Este tutorial recorre desde la tela cruda hasta el cartón empaquetado en un fábrica a gran escala. Si está ejecutando un programa personalizado en lugar de comprar líneas de stock, consulte nuestra Tutorial del proceso de producción OEM en cambio.
Paso 1: corte y preparación de la tela
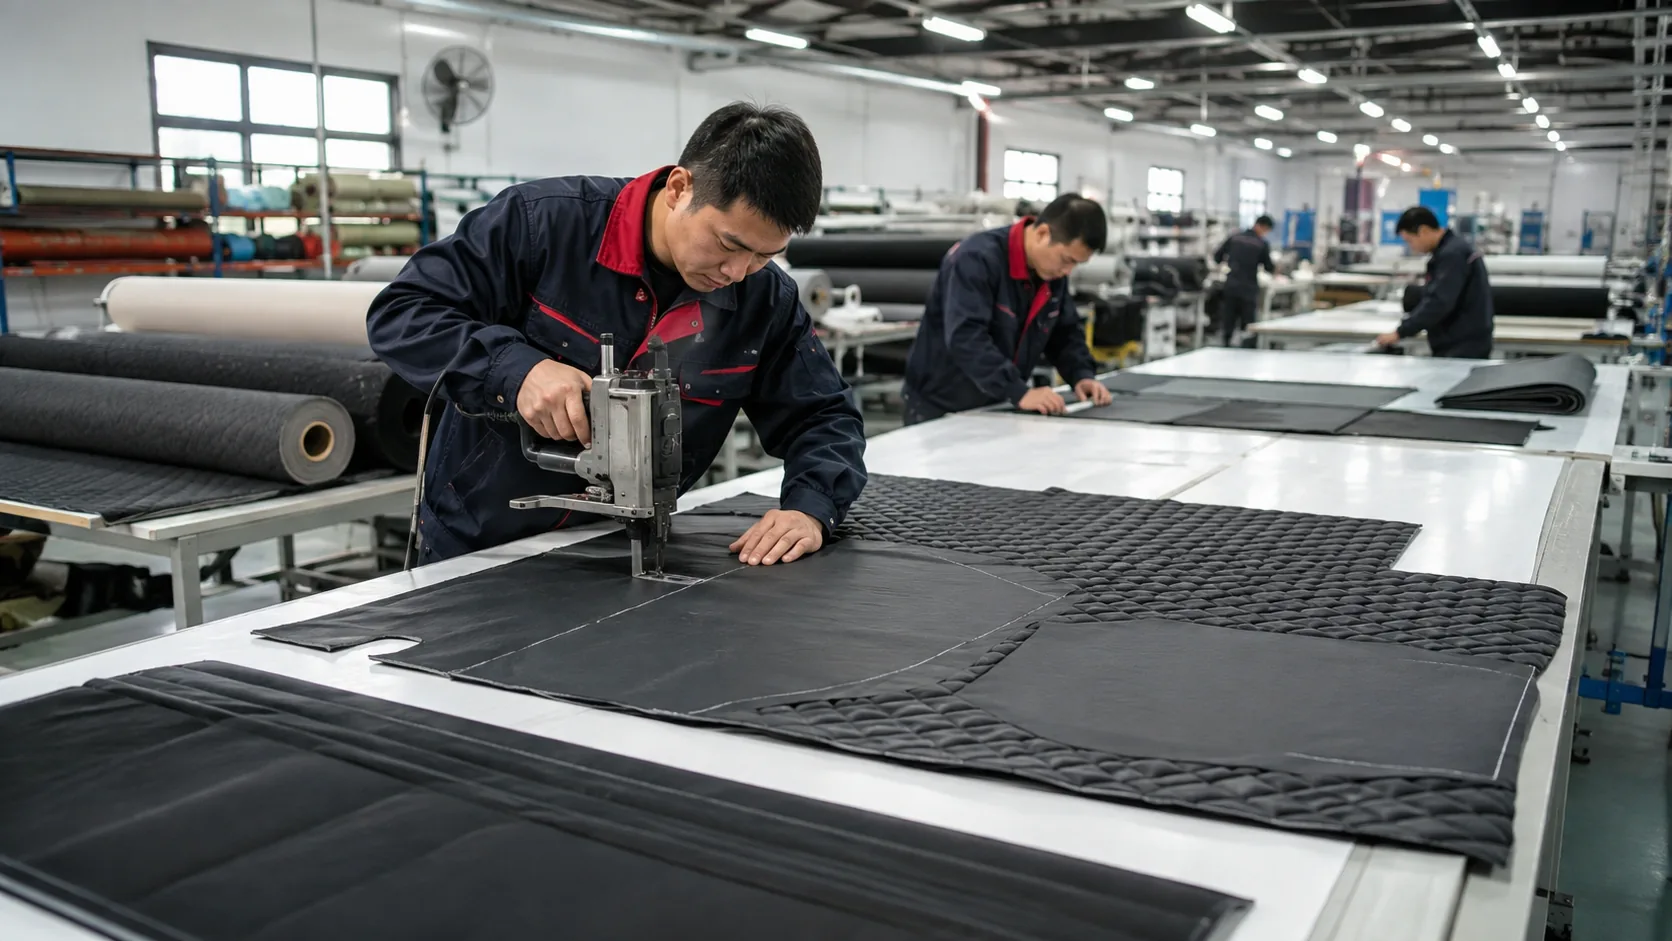
La tela llega en rollos y se corta en paneles según el patrón de cada posición de asiento. La precisión del corte impulsa todo: un panel cortado unos pocos milímetros crea una cubierta que lucha contra el instalador. El corte automatizado mejora la uniformidad en los pedidos grandes y reduce el desperdicio, razón por la cual las líneas modernas lo ejecutan para SKU de gran volumen.
Paso 2: capas y laminación de espuma
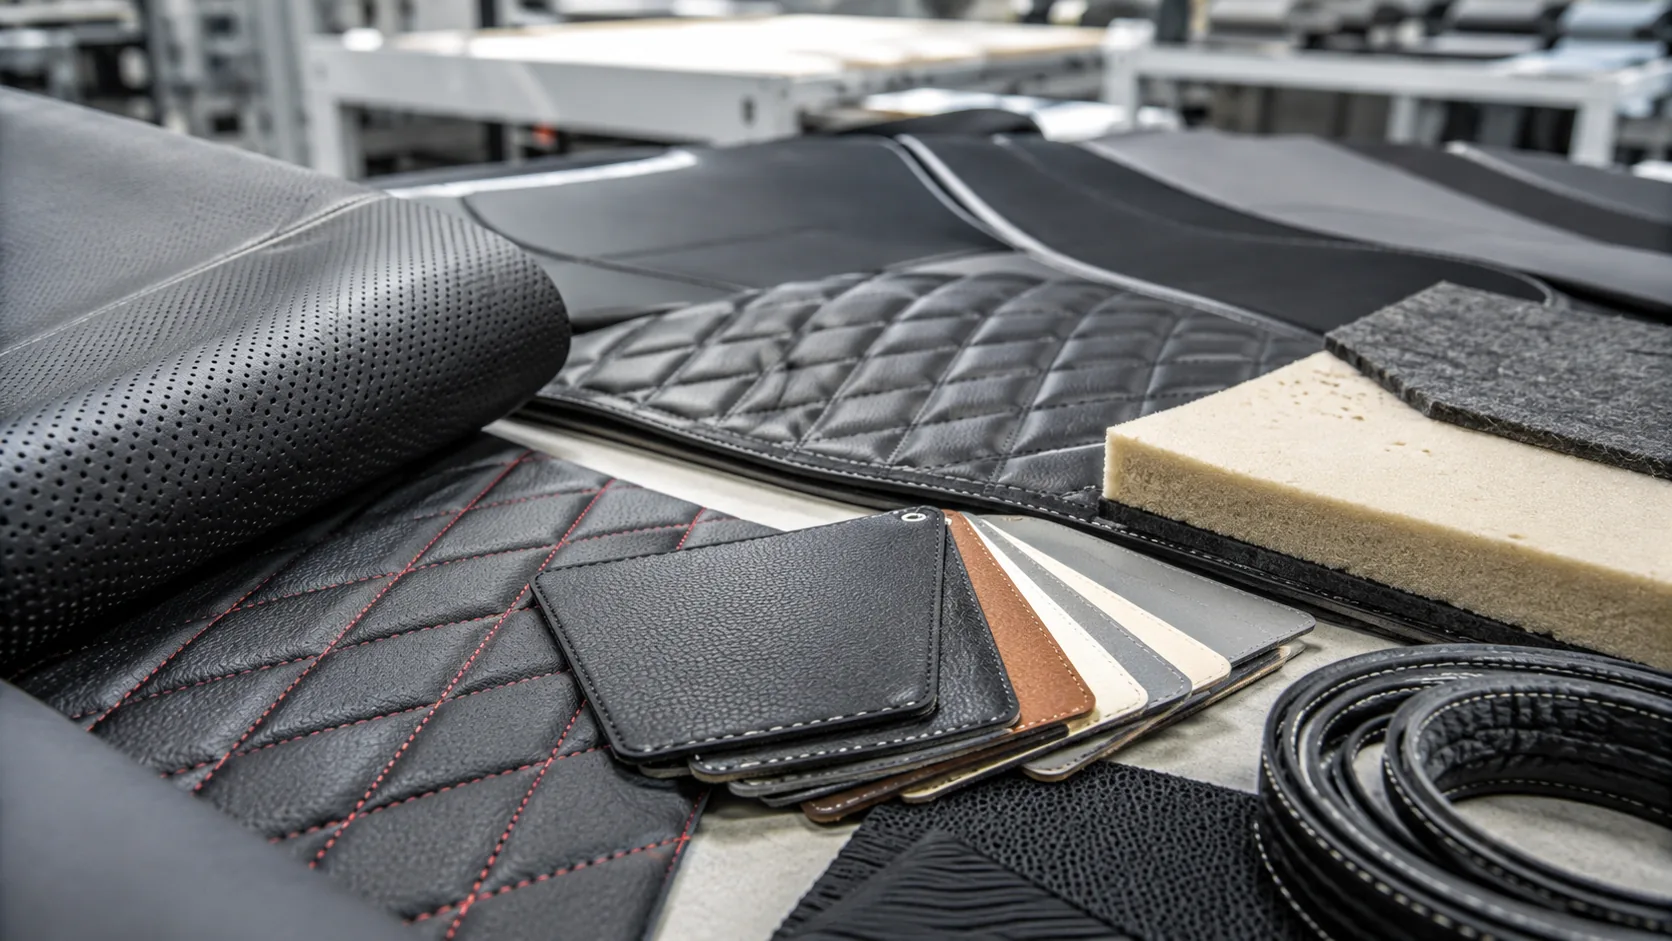
La durabilidad se construye aquí, no en la superficie. Una construcción de 4 capas combina una capa de desgaste, un acolchado de espuma de 2 mm y un respaldo en una sola lámina laminada. La espuma proporciona amortiguación y mantiene la funda en forma; el respaldo estabiliza la estructura. Las cubiertas con esta construcción pasan más de 5000 ciclos de frotamiento en la prueba de abrasión Martindale antes de mostrar un desgaste visible; un ejemplo fácil es el Funda de cuero premium Ice de 4 capas. La selección de materiales está cubierta en nuestro biblioteca de materiales.
Paso 3: coser y coser
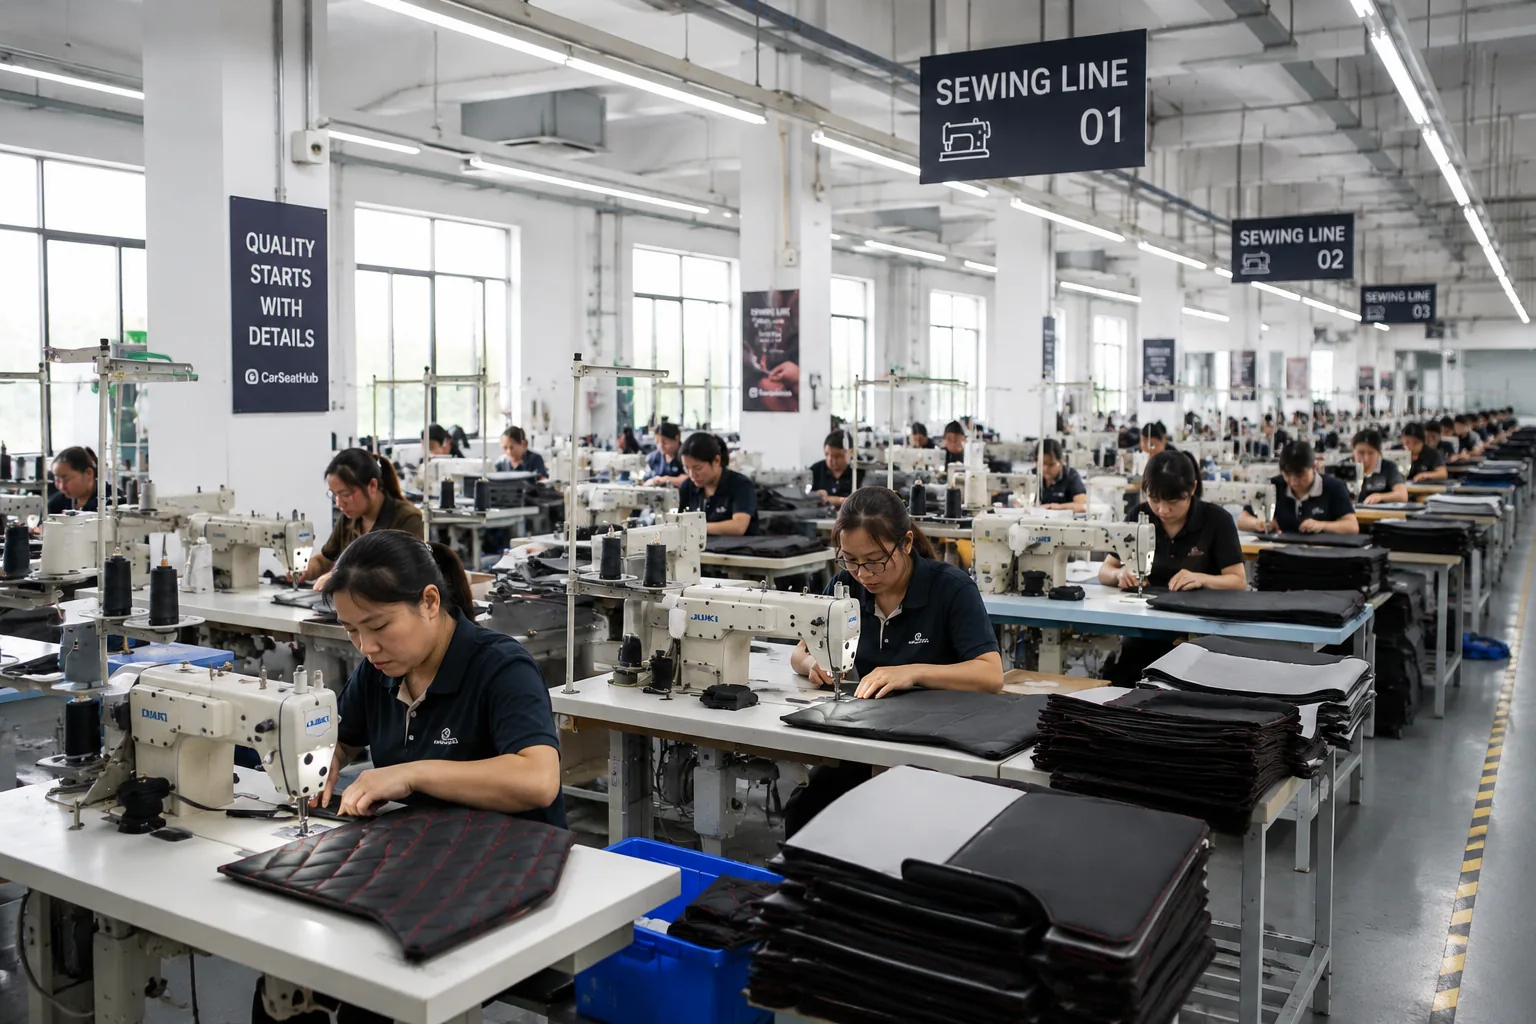
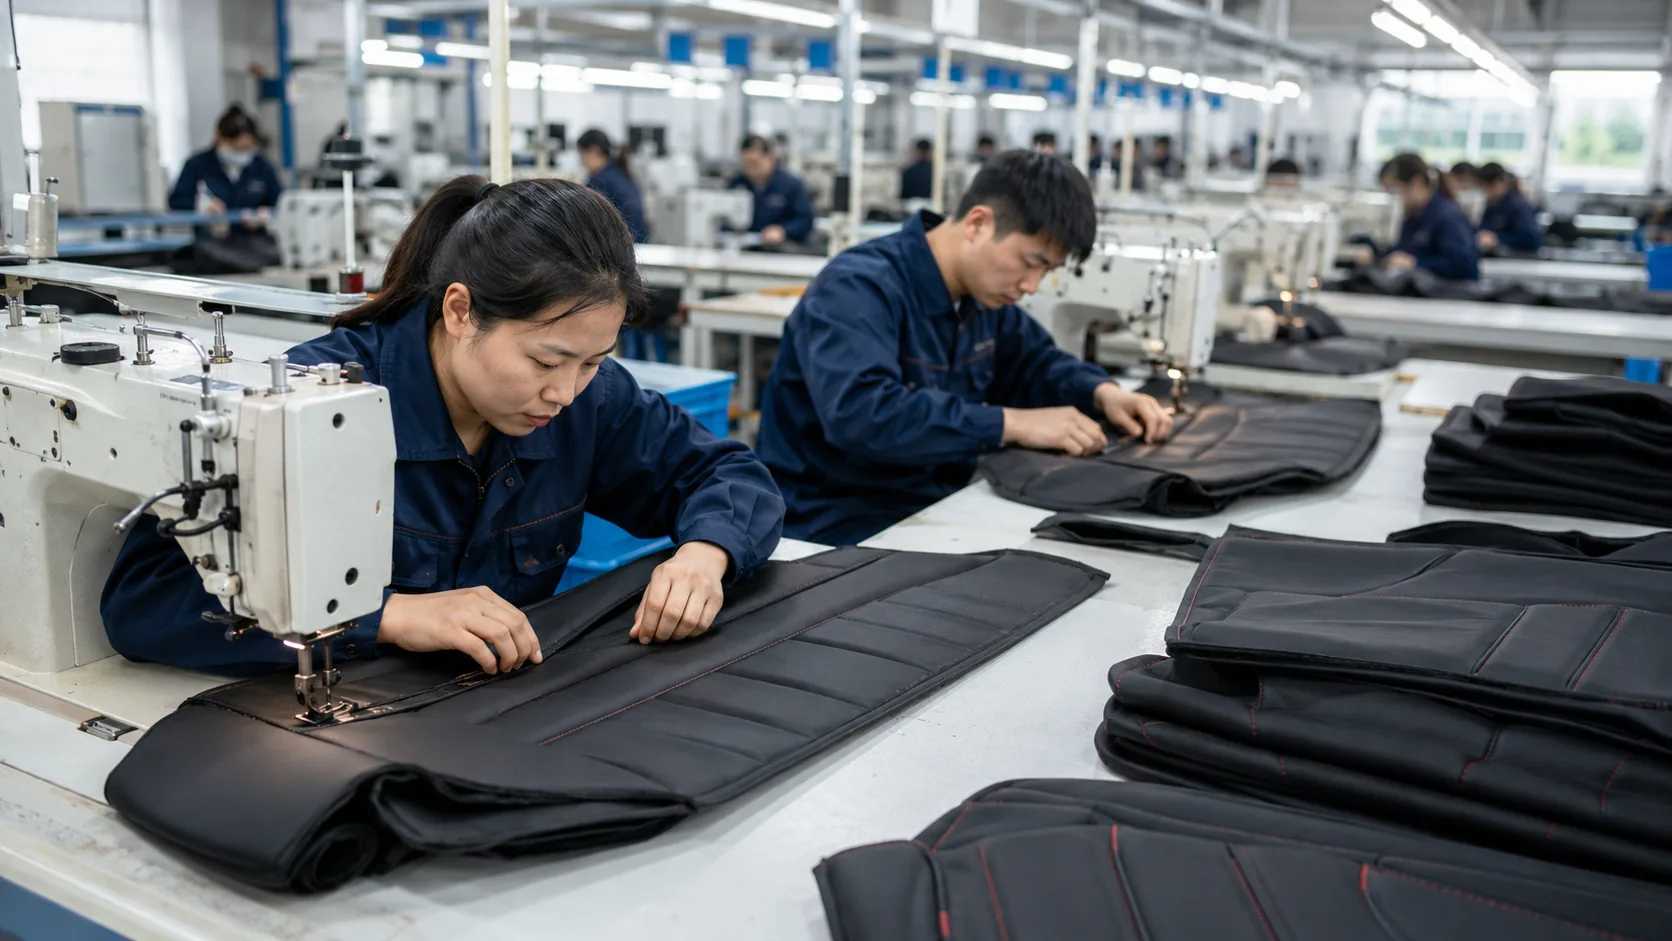
Los paneles se cosen en las fundas prestando atención a la densidad de las puntadas y la resistencia de las costuras, los dos puntos de falla más comunes en las fundas baratas. Costuras dobles reforzadas en áreas de tensión como refuerzos laterales y puntos de fijación. La calidad de la costura es donde la producción de bajo costo toma atajos, y también es lo primero que nota el comprador final cuando una cubierta falla.
Paso 4: instalación de la costura desgarrada del airbag lateral
Para las cubiertas que se colocan sobre las zonas de despliegue de la bolsa de aire, se agregan costuras de corte de precisión para que la bolsa de aire se despliegue sin obstrucciones. La posición de la costura debe coincidir con la ruta de despliegue del vehículo, razón por la cual los patrones específicos del vehículo son importantes. Esta es una característica de seguridad, no una casilla de verificación: confírmela en cada SKU que cubra el área de la bolsa de aire e inclúyala en su lista de verificación de inspección.
Paso 5: inspección final y embalaje
Las cubiertas terminadas pasan por un control de calidad en línea (costuras, dimensiones, consistencia del color y colocación de las costuras de las bolsas de aire) antes de empacar. Las cajas están estandarizadas para el tránsito. Una fábrica que produce más de 2000 juegos por día realiza esta inspección continuamente, que es lo que permite que un pedido de contenedor se envíe en un plazo de 7 a 15 días hábiles.
Qué significa esto para su orden de compra
Cuando especifique una cubierta, nombre la construcción, no solo el material de la superficie. Una construcción de 4 capas con un índice de abrasión de más de 5000 roces y costuras de rotura de bolsas de aire es una especificación específica e inspeccionable, y es la diferencia entre un producto que se vende durante años y uno que genera ganancias.
Nombre la construcción en su orden de compra: 4 capas, abrasión de más de 5000 roces, costuras de rotura de bolsa de aire. Solicite nuestra plantilla de hoja de especificaciones para asegurarse de que no se pierda nada.