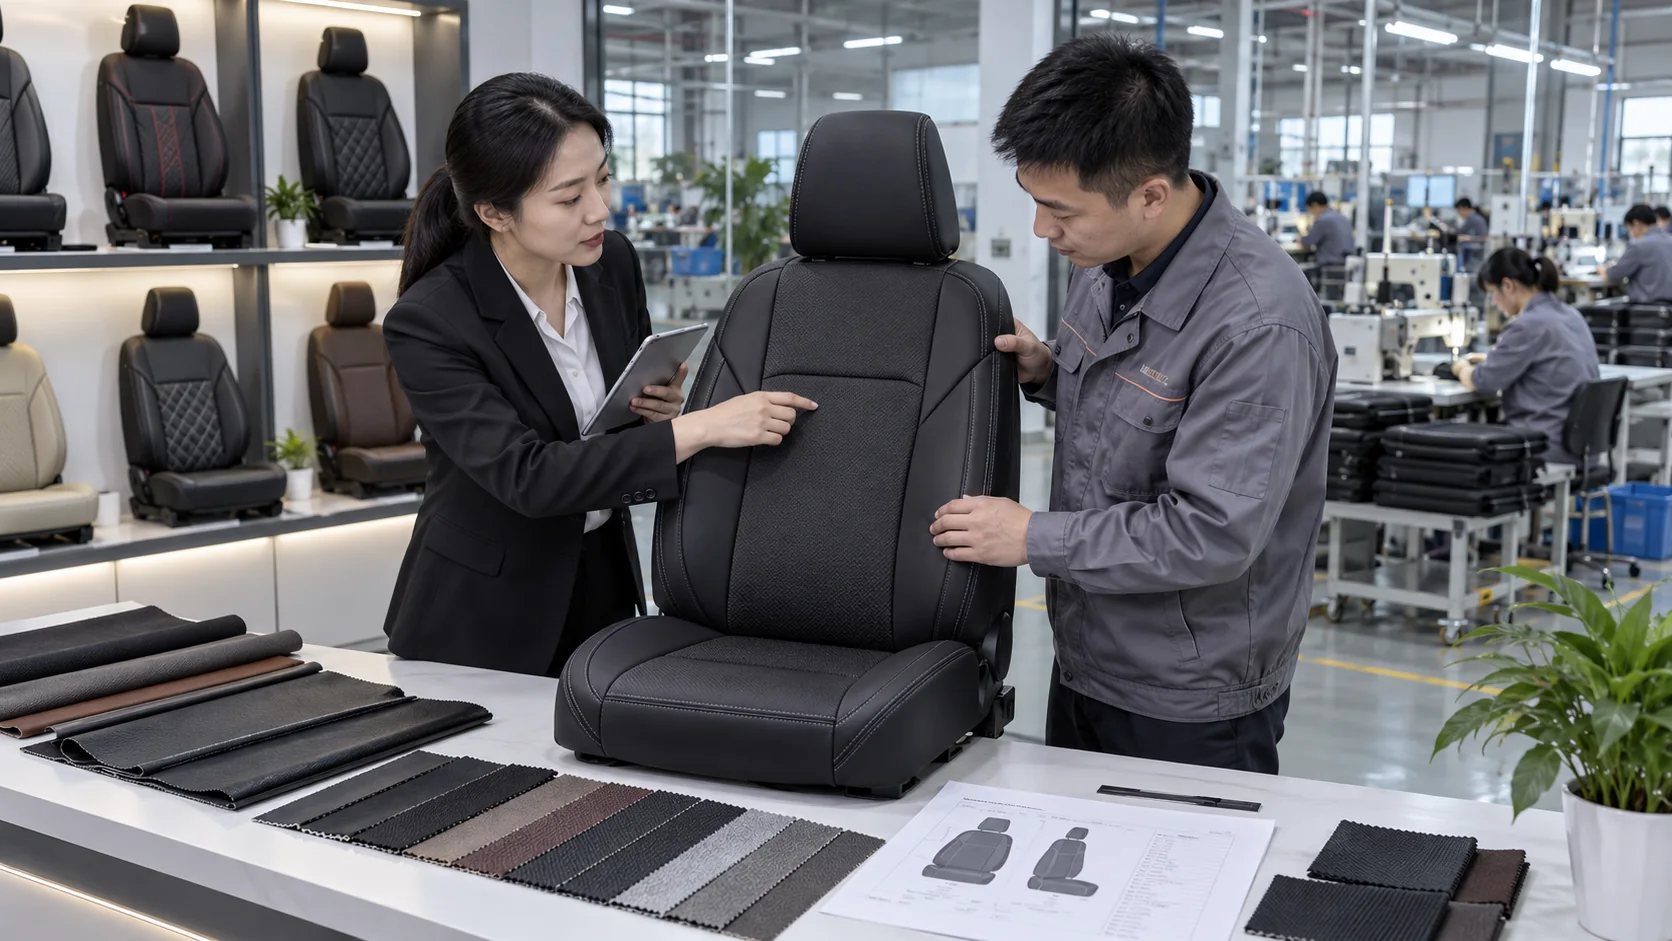

I rivestimenti dei sedili vengono realizzati in cinque fasi e la durabilità viene impostata durante la laminazione, non in superficie. Dietro ogni ordine di rivestimento del sedile c'è una linea di produzione con passaggi definiti e più comprendi quella linea, meglio puoi specificare, ispezionare e negoziare. Questa procedura dettagliata segue una copertura dal tessuto grezzo al cartone imballato a fabbrica a grandezza naturale. Se stai eseguendo un programma personalizzato anziché acquistare linee di stock, consulta il nostro Procedura dettagliata del processo di produzione OEM invece.
Passaggio 1: taglio e preparazione del tessuto
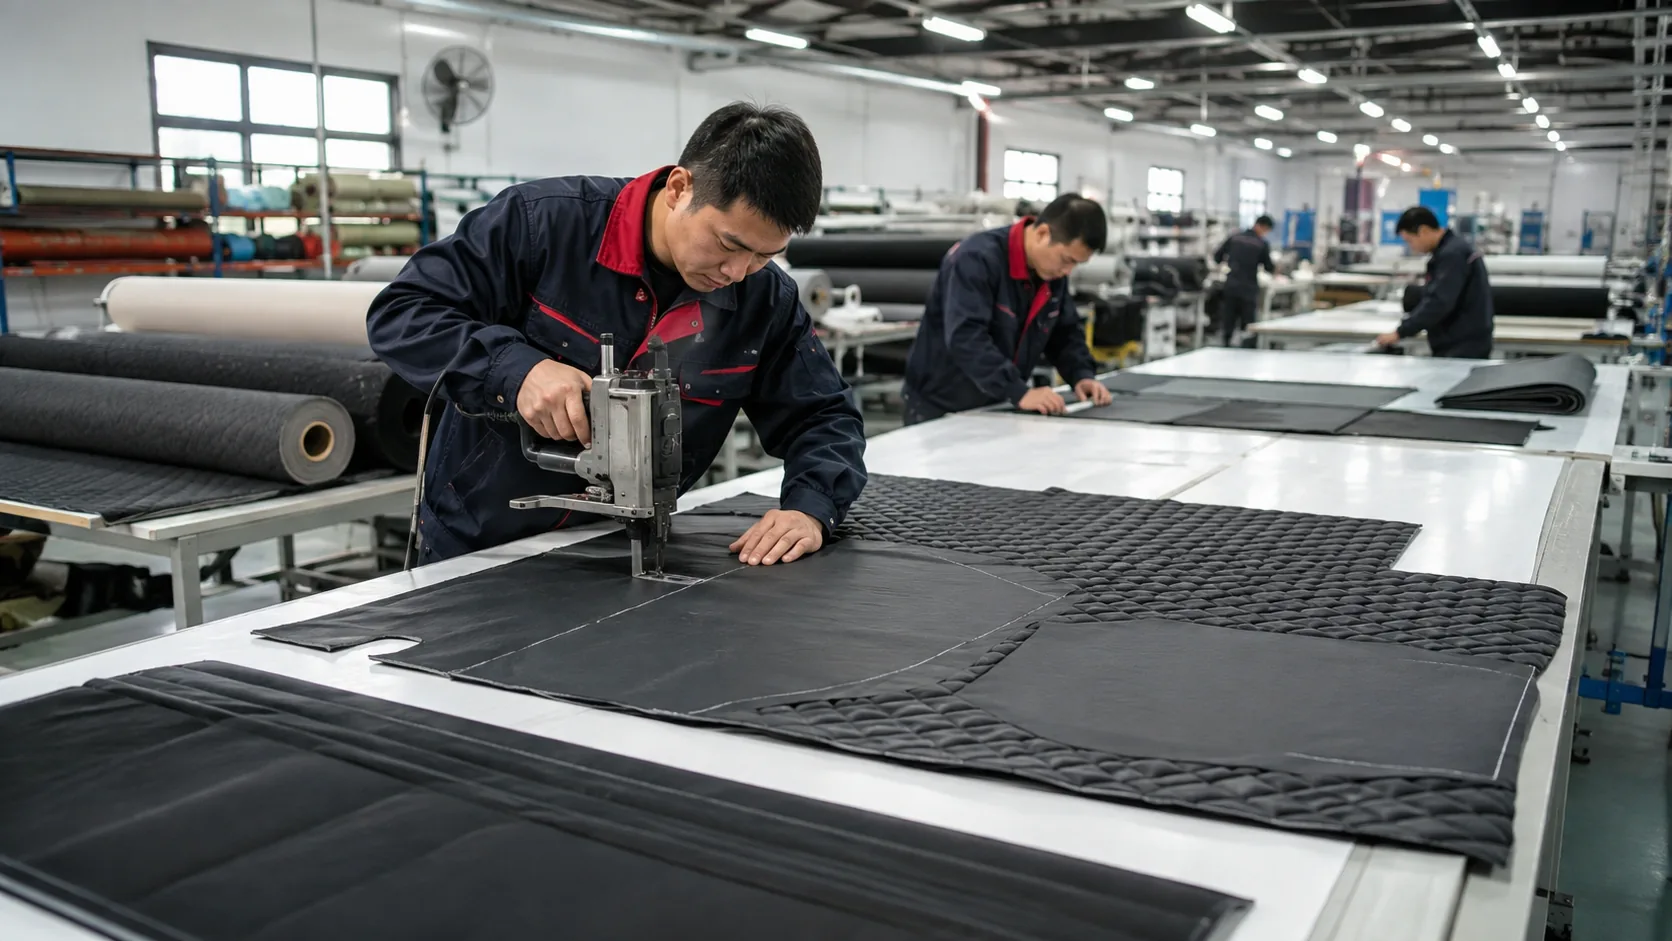
Il tessuto arriva in rotoli e viene tagliato in pannelli secondo il modello per ciascuna posizione di seduta. La precisione del taglio trascina tutto a valle: un pannello tagliato di pochi millimetri crea una copertura che mette a dura prova il posatore. Il taglio automatizzato migliora la coerenza tra gli ordini di grandi dimensioni e riduce gli sprechi, motivo per cui le linee moderne lo eseguono per SKU ad alto volume.
Passaggio 2: stratificazione e laminazione in schiuma
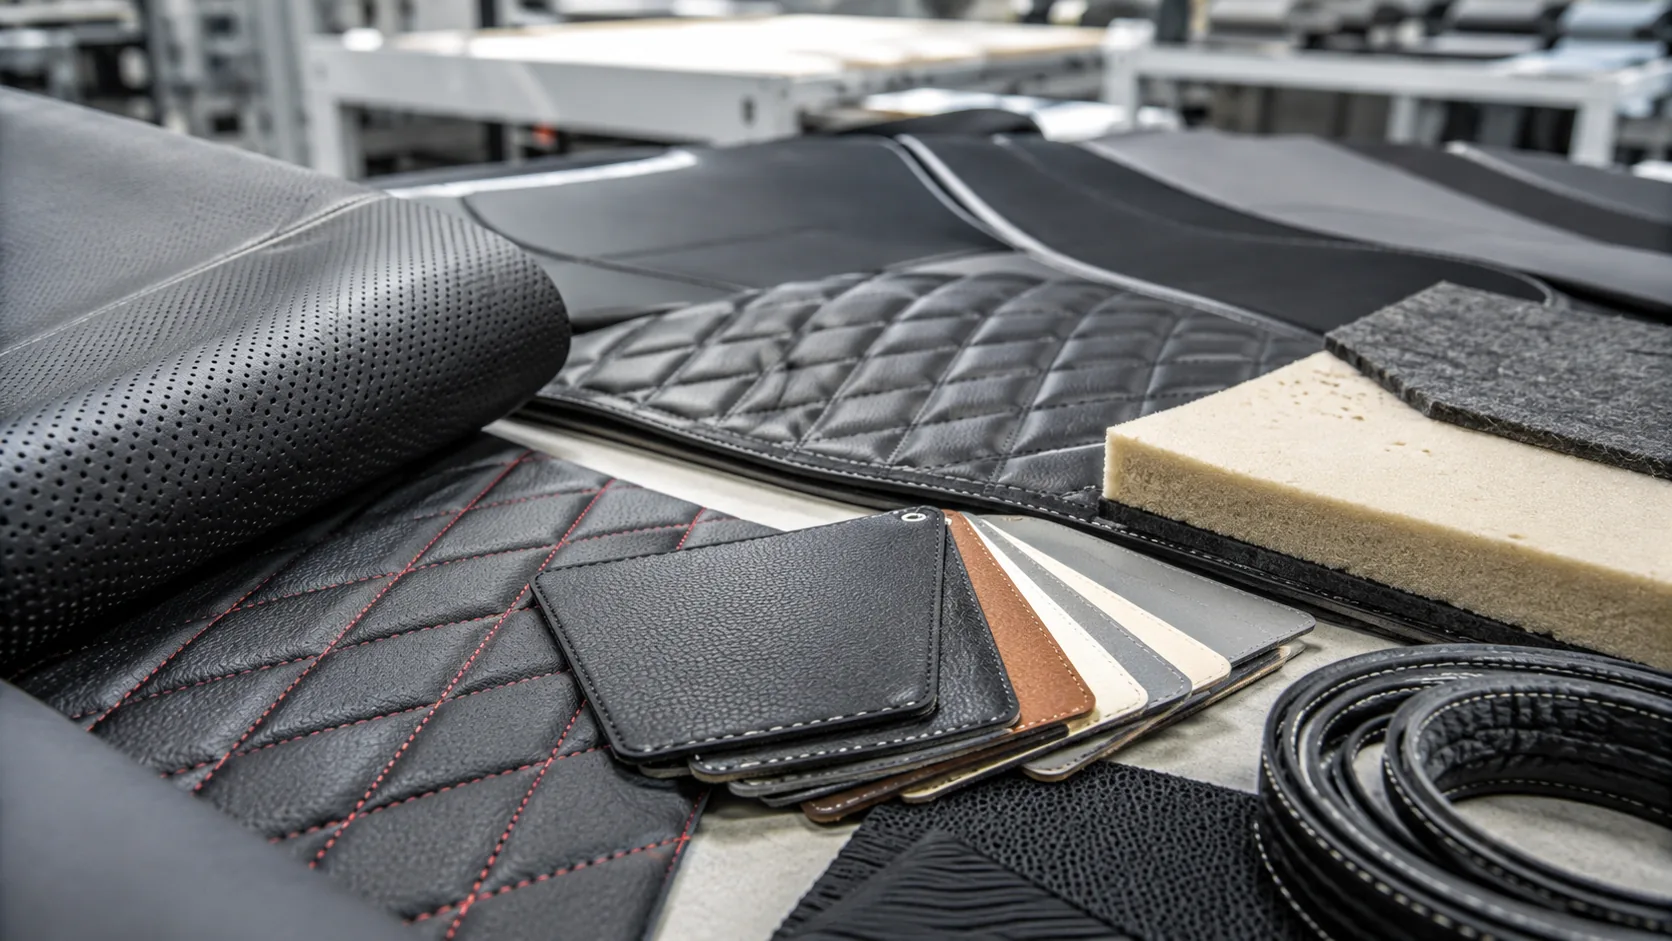
La durabilità si costruisce qui, non in superficie. Una struttura a 4 strati combina uno strato antiusura, un'imbottitura in schiuma da 2 mm e un supporto in un unico foglio laminato. La schiuma fornisce ammortizzazione e mantiene la forma della fodera; il supporto stabilizza la struttura. Le coperture con questa struttura superano oltre 5.000 cicli di sfregamento nel test di abrasione Martindale prima di mostrare un'usura visibile: un esempio immediato è il Rivestimento in pelle premium color ghiaccio a 4 strati. La selezione dei materiali è trattata nel nostro biblioteca dei materiali.
Passaggio 3: cucito e cucitura
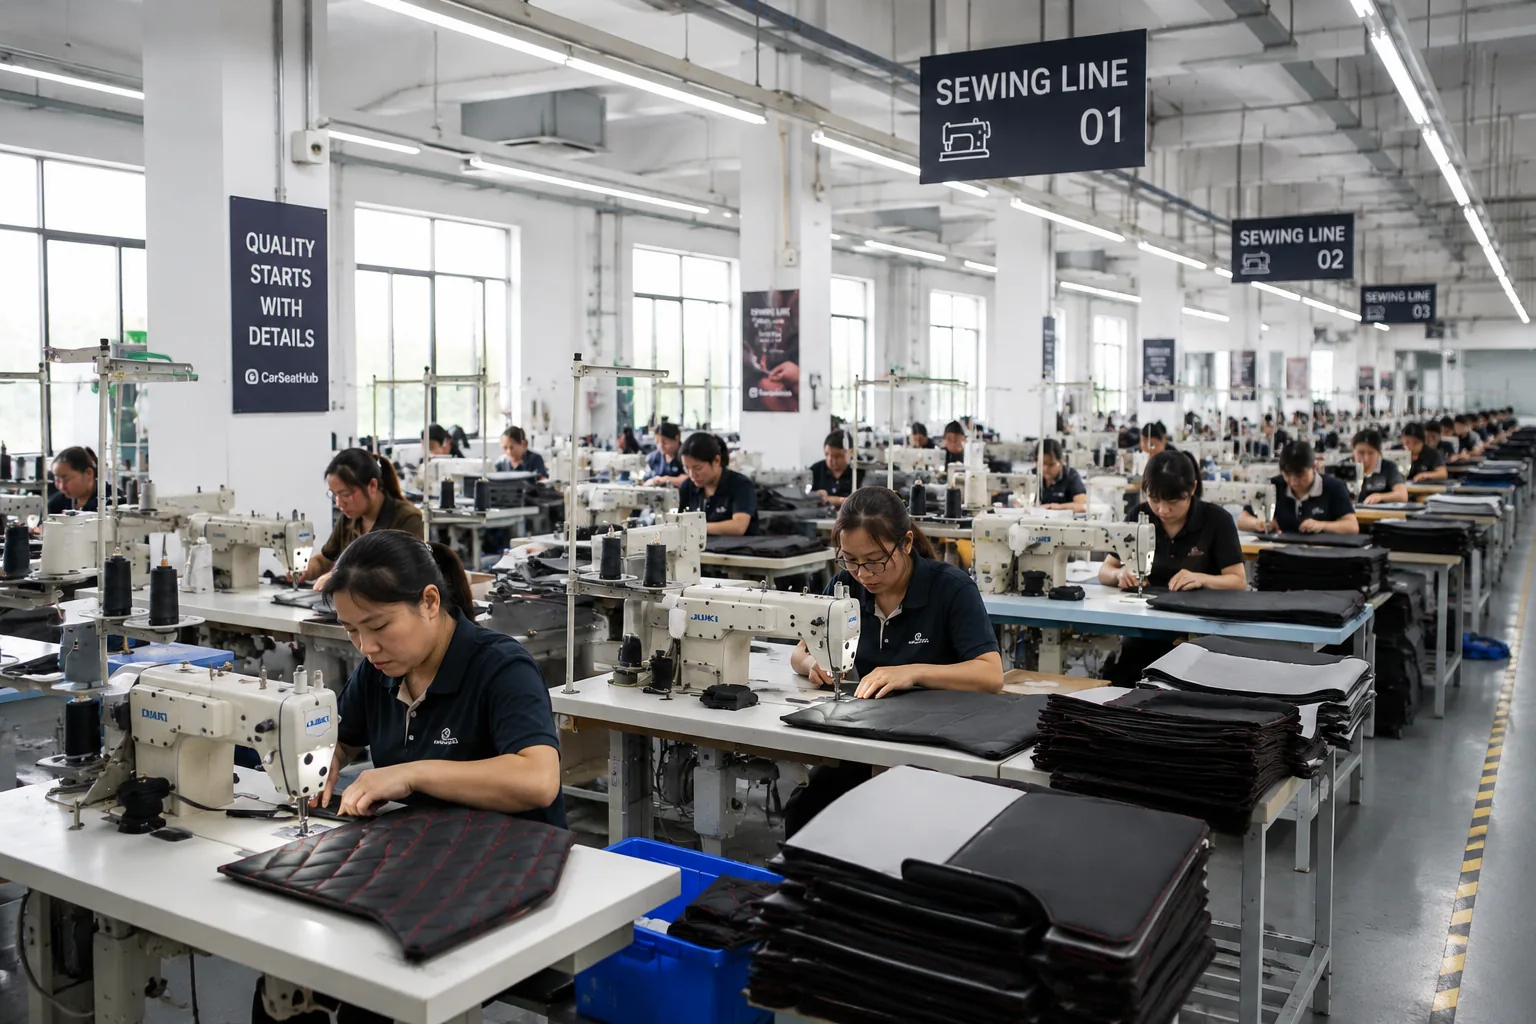
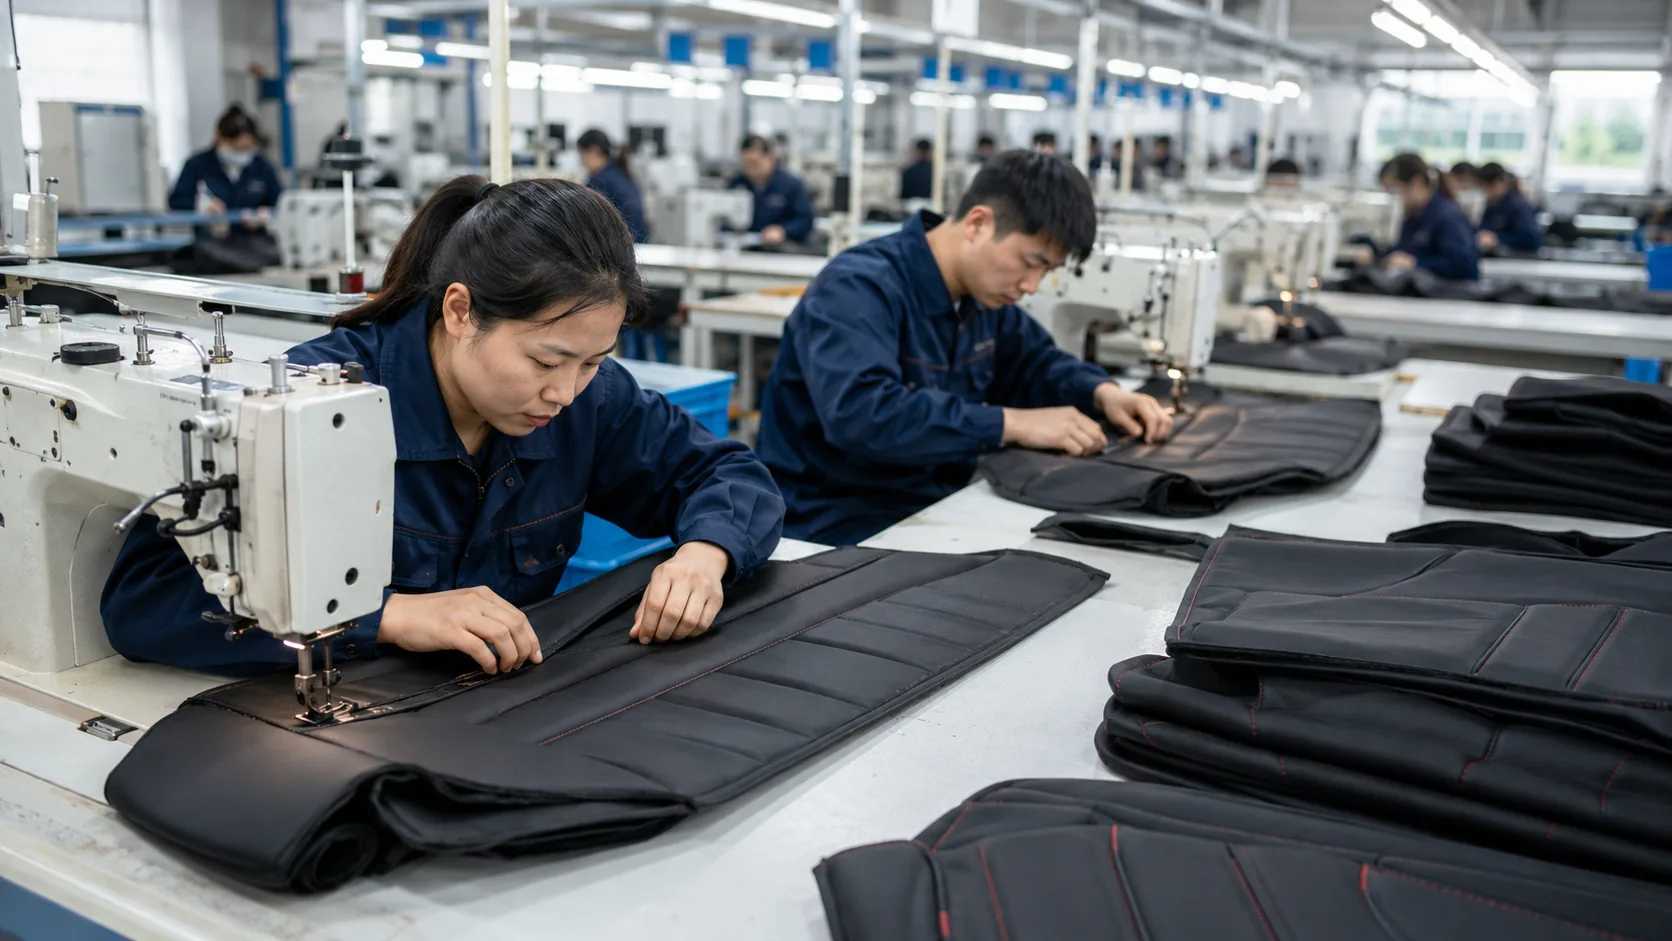
I pannelli sono cuciti nelle coperture prestando attenzione alla densità dei punti e alla resistenza delle cuciture, i due punti di fallimento più comuni nelle coperture economiche. Le doppie cuciture rinforzate vanno sulle aree di stress come i rinforzi laterali e i punti di attacco. La qualità delle cuciture è il punto in cui la produzione a basso costo riduce i costi ed è anche la prima cosa che un acquirente finale nota quando una copertura si rompe.
Passaggio 4: installazione della cucitura a strappo dell'airbag laterale
Per le coperture che si trovano sopra le zone di attivazione dell'airbag, vengono aggiunte cuciture a strappo di precisione in modo che l'airbag si apra senza ostruzioni. La posizione della cucitura deve corrispondere al percorso di dispiegamento del veicolo, motivo per cui i modelli specifici del veicolo sono importanti. Questa è una caratteristica di sicurezza, non una casella di controllo: confermala su ogni SKU che copre l'area dell'airbag e includila nel tuo lista di controllo per l'ispezione.
Passaggio 5: ispezione finale e imballaggio
Le coperture finite passano attraverso il controllo di qualità in linea (cuciture, dimensioni, consistenza del colore e posizionamento delle cuciture dell'airbag) prima dell'imballaggio. I cartoni sono standardizzati per il transito. Una fabbrica che produce oltre 2.000 set al giorno esegue questa ispezione continuamente, il che è ciò che consente la spedizione di un ordine di container entro 7-15 giorni lavorativi.
Cosa significa questo per il tuo ordine di acquisto
Quando specifichi una copertura, dai un nome alla costruzione, non solo al materiale della superficie. Una struttura a 4 strati con un grado di abrasione da sfregamento superiore a 5.000 e cuciture a strappo dell'airbag è una specifica specifica e ispezionabile - e fa la differenza tra un prodotto che vende per anni e uno che genera ritorni.
Dai un nome alla costruzione nel tuo ordine di acquisto: 4 strati, oltre 5.000 abrasioni da sfregamento, cuciture a strappo dell'airbag. Richiedi il nostro modello di scheda tecnica per essere sicuri che non manchi nulla.